
一体注塑圆形连接器是如何制造的?
一体注塑圆形连接器是如何制造的?
引言
一体注塑连接器将电气连接功能与机械防护集成在紧凑的一体化结构中。在众多圆形连接器应用场景里,注塑工艺用于成型连接器外壳,保护连接器‑电缆接合部位,同时提供应力消除防护。
但一体注塑圆形连接器是如何制造的?整个生产流程包含多个相互关联的工序,主要有连接器工程设计、材料选型、接触件加工、模具开发、零部件定位、注塑成型、冷却、脱模、检验以及最终测试。
在工业应用场景中,注塑工艺尤为关键,因为成品连接器往往需要耐受水、粉尘、振动、电缆反复弯折、温度波动以及其他严苛工况。
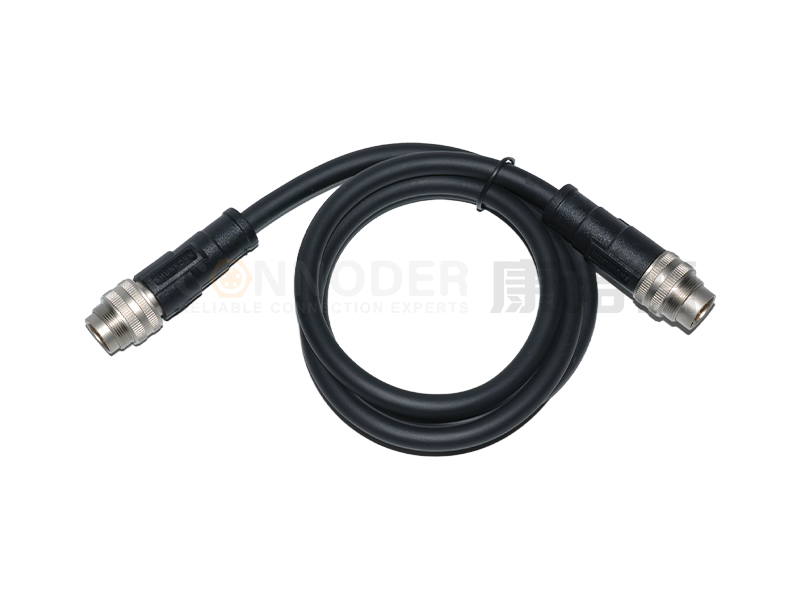
圆形连接器
坚固耐用、结构紧凑、用途广泛 —— 非常适合需要同时传输功率与信号,且要求具备环境防护能力的使用场景。
什么是一体注塑连接器?
一体注塑连接器是通过注塑工艺,将连接器零部件、绝缘结构、电缆接口或防护部位集成为一体的连接器组件。
根据设计方案不同,一体注塑连接器可实现以下功能:
连接器外壳防护
电气绝缘
电缆应力消除
机械加固
环境密封
抗弯折、抗振动防护
紧凑的连接器‑电缆过渡结构
该技术相关术语包括注塑成型连接器、包塑连接器、注塑圆形连接器、预注塑电缆组件。
关键点:具体结构取决于连接器型号与应用场景。M8 传感器连接器与用于工业以太网或供电的 M12 连接器,二者注塑结构会存在差异。
一体注塑圆形连接器的制造工艺
虽然具体工艺会随连接器结构与客户需求发生变化,但典型生产流程可概括为: 设计→材料选型→接触件加工→模具开发→零部件定位→注塑成型→冷却→脱模→检验→测试→最终质量管控
步骤 1:产品工程设计
生产始于工程设计环节。正式投产前,工程师需要确定连接器的电气、机械、尺寸以及环境使用要求。
常见技术规格包含:
连接器尺寸
接触件数量
插针排布
额定电压、额定电流
电缆外径与电缆材质
工作温度
IP 防护等级要求
锁紧机构
安装方式
插拔寿命
针对一体注塑连接器,工程师还需要兼顾注塑工艺本身。设计阶段需要确定高分子材料在连接器周边的流动方式、零部件的固定方案、浇口位置,以及成品从模具中脱出的方式。
步骤 2:材料选型
材料选型直接决定一体注塑连接器的产品性能与可制造性。
接触件材料
圆形连接器接触件一般采用导电铜合金制造。依据电气和环境使用要求,接触件表面会镀金、镀镍、镀锡等镀层。
镀层作用主要包括:提升电气接触稳定性、耐腐蚀性、耐磨性以及插拔耐久性能。
注塑材料
用于注塑成型的高分子材料,必须适配连接器的工作环境。 需要重点考量的特性:
电气绝缘性能
机械强度
柔韧性
耐温性能
耐化学腐蚀性能
防潮性能
注塑加工工艺性能
步骤 3:接触件加工与预处理
电气接触件在注塑之前完成加工。根据产品设计,厂商会采用精密冲压、成型、车削或其他金属加工工艺。
尺寸精度至关重要,注塑完成后接触件必须保持规定位置。关键指标包括:接触件外形尺寸、插针同轴度、接触件间距、接触弹力、表面光洁度、镀层厚度。
接触件加工及表面处理完成后,需要经过检验,再流转至下一工序。
步骤 4:注塑模具开发
注塑模具决定注塑后连接器的外形与尺寸精度。
一套典型模具包含:
模腔
模芯
注塑浇口
流道系统
排气结构
冷却流道
零部件定位结构
顶出机构
注塑过程中,模具需要牢固固定连接器零部件,同时保证熔融高分子材料可以流入目标区域。模具设计缺陷会引发填充不全、飞边、壁厚不均、困气、产品变形、尺寸偏差、脱模困难等问题。
步骤 5:连接器与电缆定位
注塑之前,连接器零部件和电缆组件需要精准放置在模具内部。该工序对于预注塑电缆组件尤为重要。
高压注入熔融塑料时,连接器必须保持精准对中。生产厂商会使用专用工装夹具或定位结构,管控连接器方向、接触件位置、电缆安放位置、注塑壁厚以及应力消除结构外形。
步骤 6:注塑成型
注塑成型是整套工艺的核心工序。选定的高分子材料加热至加工温度,在受控条件下注入预先装配好的模具型腔。
工序流程:
物料准备 → 加热 → 注塑 → 型腔填充 → 保压 → 冷却 → 固化
步骤 7:冷却固化
型腔填充完毕后,注塑材料需要冷却固化。冷却是注塑周期的重要环节,冷却控制不当会造成收缩、翘曲变形、尺寸偏差、内应力以及表面缺陷。
设计优良的模具会配置合理的冷却结构,保障产品尺寸稳定性。必须等到连接器具备足够结构稳定性后,才可开模取出成品。
步骤 8:脱模与修边
注塑材料固化完成后,开启模具,取出连接器成品,随后进行外观目视检查。
依据模具与产品设计,还可能开展后续作业:
去除飞边
浇口切除修整
表面清理
电缆检查
连接器方位校验
步骤 9:电气、机械与环境测试
外观完好的注塑连接器,并不代表其工作性能可靠,因此测试是一体注塑连接器生产必不可少的环节。
电气测试
导通性测试
接触电阻
绝缘电阻
耐压测试
必要时开展信号传输性能测试
机械测试
电缆拉拔力测试
插拔力测试
插拔耐久寿命
抗振动性能
电缆弯折测试
连接器锁紧保持力
环境测试
进水防护测试
IP 防护等级验证
温度循环测试
湿度测试
耐腐蚀测试
必要时开展耐化学介质测试
步骤 10:最终质量管控
生产与全部测试完成后,连接器进入终检环节。
主要检验项目:
连接器尺寸
插针排布
电缆长度
连接器装配方向
注塑外观质量
电气性能
机械性能
环境防护指标
定制化订单终检还需要核对成品是否符合客户确认的图纸与技术规格。
一体注塑连接器与传统连接器组件对比
|
对比项 |
一体注塑连接器 |
传统连接器组件 |
|---|---|---|
|
连接器‑电缆集成方式 |
一体化成型 |
通常分开装配 |
|
应力消除 |
注塑一体结构 |
依靠独立零部件实现 |
|
现场装配需求 |
可降低现场装配工作量 |
可能需要现场装配 |
|
环境防护 |
可集成在产品设计内 |
取决于密封零部件结构 |
|
电缆长度定制 |
支持 |
支持 |
|
生产一致性 |
模具管控下一致性高 |
取决于装配工艺水平 |
|
维护性 |
取决于产品设计 |
单个零部件更换通常更简便 |
一体注塑连接器应用领域
工业自动化:注塑成型 M8、M12 连接器可配套传感器、执行器、控制系统与自动化设备使用。
机器人:机器人设备的线缆和连接器会承受往复运动、振动与反复弯折。
工业以太网:M12 注塑电缆组件用于对连接可靠性和环境防护有要求的工业通信系统。
传感器与仪器仪表:M5、M8、M9 等小规格圆形连接器适用于安装空间受限场景。
机械设备与交通运输:一体化注塑电缆组件可简化安装,同时在连接器‑电缆接合位置提供机械防护。
向一体注塑连接器厂商咨询的关键问题
-
该厂商是否具备自有注塑加工能力?
-
供应商能否承接定制模具开发?
-
可以提供哪些注塑材料?
-
是否可以供应连接器与电缆一体化预注塑组件?
-
可实现哪些 IP 防护等级?
-
会执行哪些电气与机械测试项目?
-
供应商能否定制电缆长度与连接器配置?
-
量产前是否可以提供样品样机?
-
采用何种质量管理体系?
-
厂商是否可以支持长期供货与重复订单?
推荐产品


告诉我们您需要咨询的问题
CONNODER康诺德-东莞市顺康新能源科技有限公司
您也可以通过以下方式直接联系我们,到访、电话、邮箱
- 广东省东莞市长安镇乌沙新乐路31号
- +86 18128664239
- sale@connoder.com
- https://www.connoder.cn
 电话咨询
 联系我们